
 nl
Hoe nylonvezels worden gemaakt: toepassingen, selectiecriteria en praktische begeleiding
Een spindopplaat voor textielnylon kan meer dan 300 gaten bevatten in een schijf met een diameter van ongeveer 60 mm. Elk gat moet gesmolten polyamide urenlang met dezelfde snelheid en dezelfde temperatuur naar buiten duwen. Eén gat dat enigszins heet of enigszins geblokkeerd is, verschijnt later als een verfstreep, een gebroken uiteinde of een denier die buiten de tolerantie valt in de specificatie van een afgewerkte stof.
Het korte antwoord op de vraag hoe nylonvezels worden gemaakt is dit: kleine moleculen worden omgezet in een polyamide met lange keten, het polymeer wordt gesmolten en door fijne gaatjes geperst, de filamenten worden gekoeld en vervolgens uitgerekt totdat hun moleculaire ketens op één lijn liggen. Vier fasen doen het werk – monomeervoorbereiding, polymerisatie, smeltspinnen en trekken met afwerking – en elke fase laat een meetbare vingerafdruk achter op de vezel: denier, aantal filamenten, taaiheid, rek, krimp, krimp en opname van de kleurstof.
Alles stroomafwaarts, van texturen tot weven, breien en verven, kan alleen werken met wat de spinlijn produceerde. Daarom zijn de nuttige vragen voor een koper zelden ‘wat is nylon’, maar ‘welke route, welke tekenvoorwaarden en welke toleranties’.
De chemie: twee monomeren en één watermolecuul
Nylon is een polyamide. De ruggengraat herhaalt een amidebinding, en de vrije aminegroepen die aan de ketenuiteinden achterblijven, zijn de kleurstofplaatsen waaraan zure kleurstoffen zich hechten. Dat is de reden waarom nylon gemakkelijk kan worden geverfd in een conventioneel verfbad, terwijl polyester 130 ° C en dispersiekleurstoffen nodig heeft.
Nylon6,6 is opgebouwd uit adipinezuur en hexamethyleendiamine. De twee worden gecombineerd tot een zout en vervolgens onder stikstof verwarmd tot ongeveer 270-290 °C. Dit is een condensatiepolymerisatie en water is het bijproduct dat moet worden verwijderd om het molecuulgewicht te verhogen; beide monomeren dragen zes koolstofatomen, daar komt de naam vandaan.
Nylon 6 begint met caprolactam, een ring met zes koolstofatomen die wordt geopend en gepolymeriseerd bij ongeveer 240-270 °C, waarbij een kleine hoeveelheid water als initiator fungeert. Er is geen waterbijproduct dat moet worden verwijderd. De eerste commerciële nylonvezels uit deze routes kwamen eind jaren dertig op de markt.
Het molecuulgewicht bepaalt alles wat er na de reactor gebeurt, en chips van vezelkwaliteit worden normaal gesproken bepaald door de relatieve viscositeit van mierenzuur. Te laag, en de draaipauzes stijgen terwijl de vasthoudendheid afneemt. Te hoog en de smeltviscositeit stijgt totdat de pakdruk onstabiel wordt en de uniformiteit van de filamenten eronder lijdt.
Smeltspinnen: van chip tot filament
Beide polyamiden worden in de smelt gesponnen, wat betekent dat het polymeer wordt verwarmd totdat het vloeit. Er is dus geen terugwinning van oplosmiddelen nodig en het proces is goedkoper dan het oplossingspinnen dat voor sommige andere vezels wordt gebruikt. De reeks op een moderne regel loopt als volgt.
- Drogen. Nylon is hygroscopisch, dus chips worden gedroogd totdat het vochtgehalte onder ongeveer 0,03-0,05 procent daalt. Resterend water hydrolyseert de smelt en veroorzaakt belletjes en filamentbreuken.
- Smelten en doseren. Een schroefextruder smelt de spanen bij 250-290°C, en een tandwielpomp levert een vast volume per omwenteling. Oververhitting breekt polyamide snel af.
- Filtratie. Een zand- of metaalvezelpakket vangt gels, agglomeraten en vuil op. De pakdruk, vaak tussen 10 en 20 MPa, is een van de duidelijkste indicatoren voor de smeltkwaliteit.
- Extrusie. De spindop vormt het filament. Gatdiameters lopen gewoonlijk van 0,15 tot 0,5 mm, en het aantal gaten bepaalt het aantal filamenten - 36 filamenten voor een garen van 70 denier bijvoorbeeld.
- Afschrikken. Cross-flow of radiale lucht bij 15-25 °C stolt de filamenten. Ongelijkmatige koeling produceert onregelmatige doorsneden, en onregelmatige doorsneden verven ongelijkmatig.
- Spin-afwerking. Er wordt een emulsie op waterbasis aangebracht, zodat de filamenten het wrijvings- en antistatische gedrag vertonen dat tekenen, texturen en breien vereisen. De olieprijs ligt doorgaans tussen 0,4 en 0,8 procent.
- Opname. Conventionele lijnen winden met een snelheid van 1.000-1.500 m/min en trekken in een tweede stap. Hogesnelheidslijnen lopen met een snelheid van 4.000-6.000 m/min en produceren gedeeltelijk georiënteerd garen, of POY, voor latere textuur.
Trekken maakt de vezel sterk, warmte-instelling maakt hem stabiel
Direct uit de spindop is nylon zwak. De lange kettingen zitten in de war en zijn willekeurig gericht, zodat ze onder belasting langs elkaar heen glijden. Door te trekken wordt het filament tot drie, vier of vijf keer zijn oorspronkelijke lengte getrokken, waardoor de ketens op één lijn worden gebracht en de kristalliniteit toeneemt. De sterkte stijgt naar 4,5-7,5 g/denier voor textielkwaliteiten, waarbij de rek bij breuk tussen ongeveer 20 en 45 procent wordt gecontroleerd.
Warmte-instelling vermindert vervolgens de interne spanning en corrigeert de krimp, die bepaalt hoeveel het garen zal krimpen als een molen de stof later verwarmt. Een garen dat drie procent meer krimpt dan de vorige partij, kan een fabriek twee tot drie procent van de bruikbare stofbreedte kosten, en bij een lange productierun is dat echt geld.
| Procesfase | Typische instelling | Wat het controleert |
|---|---|---|
| Verkruimel vocht voordat u gaat centrifugeren | onder 0,03-0,05% | Hydrolyse, belletjes, filamentbreuken |
| Extrusie temperatuur | 250-290 °C | Smeltviscositeit en thermische degradatie |
| Lucht afschrikken | 15-25 °C, lage snelheid | Filamentuniformiteit en kleuropname |
| Tekenverhouding | 3,0-5,0 keer | Vasthoudendheid, rek, kristalliniteit |
| Spinafwerking (olieopname) | 0,4-0,8% | Wrijving, statische, stroomafwaartse verwerking |
| Krimp door hete lucht | gecontroleerd bij 160 °C | Dimensionale stabiliteit na warmte-instelling |
Nylon 6 en Nylon-6,6: vergelijkbaar, niet uitwisselbaar
Beide zijn polyamiden, beide zijn smeltgesponnen en beide worden geverfd met zure kleurstoffen. De verschillen verschijnen in de verwerkingsvensters en in de hand van het afgewerkte doek.
| Eigendom | Nylon 6 | Nylon 6,6 |
|---|---|---|
| Monomeer | Caprolactam | Adipinezuur en hexamethyleendiamine |
| Smeltpunt | ongeveer 215-225 °C | ongeveer 255-265 °C |
| Vochtterugwinning bij 65% RV | ongeveer 4,5% | ongeveer 4,0% |
| Venster voor warmte-instelling | Lagere temperaturen | Hogere temperaturen |
| Hand- en kleurpenetratie | Zachtere, diepere penetratie | Scherper, hogere thermische weerstand |
| Typisch gebruik | Kleding, kousen, breigoed | Tapijt, bandenkoord, buiten, industrieel |
Kies nylon 6 als zachtheid en kleurdiepte belangrijk zijn; kies nylon 6,6 waar hittebestendigheid belangrijk is. Het verwisselen van de een voor de ander zonder de warmte-instelling en verftemperaturen opnieuw te controleren is een veel voorkomende en dure fout.
Van filament tot stof: waar de vezel terechtkomt
Nylon verlaat de spinlijn in drie brede vormen. Plat continu filamentgaren gaat in lichtgewicht geweven schelpen en voeringen. Getextureerd garen, met zijn volume en stretch, wordt gebruikt in badkleding, sportkleding en kousen. Garens met een hoge sterktegraad van 840-1.680 denier worden gebruikt in tapijt, touw en industriële banden.
Gebreid nylon gaas laat zien hoe vezeleigenschappen zich vertalen in een eindproduct. Tricot-mesh steunt op de slijtvastheid van de vezel en zijn vermogen om door hitte te worden gevormd tot een stabiele open structuur die nog steeds zijn vorm herstelt. Daarom duikt het op in voeringen, sportbeha's en technische kleding.
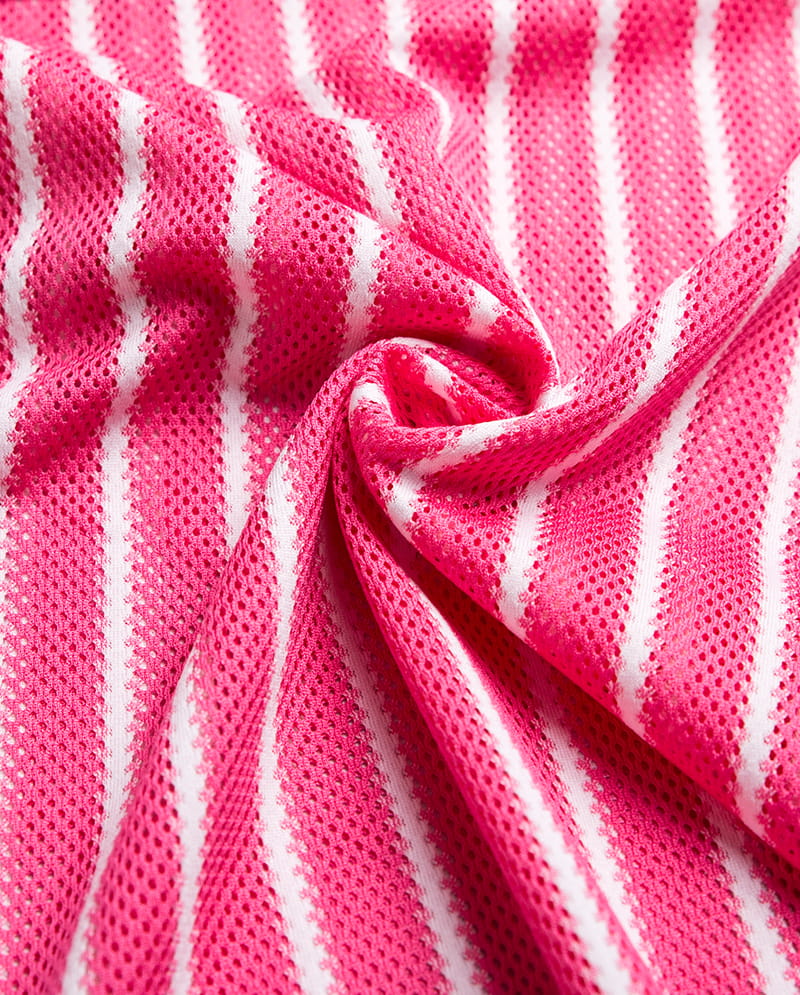 Ademende lichtgewicht tricot mesh-stof SUZHOU JUNHUI TEXTIEL CO.,LTD Bekijk Product →
Gerecycled nylon: hetzelfde polymeer uit een andere grondstof
Gerecycled nylon is van belang omdat de grondstof op fossiele basis is gebaseerd en de vezels niet biologisch afbreekbaar zijn. Er zijn twee routes terug naar de draaiende lijn, en deze zijn niet gelijk wat betreft uitvoerkwaliteit.
Bij mechanische recycling worden stofresten, visnetten of tapijt tot vlokken gemalen, vervolgens opnieuw gesmolten en opnieuw gesponnen. Het bespaart energie en houdt materiaal uit de stortplaats, maar herhaalde hittegeschiedenis verlaagt het molecuulgewicht en verhoogt de vervuiling, dus de output wordt meestal gemengd met nieuw polymeer.
Bij chemische recycling wordt het afval gedepolymeriseerd tot caprolactam, dat vervolgens opnieuw wordt gepolymeriseerd. Voor nylon 6 is deze route goed ingeburgerd en het polymeer gedraagt zich bij het spinnen als nieuw materiaal, dus chemisch gerecycled garen kan aan dezelfde specificaties voldoen. Voor nylon 6,6 is de chemie moeilijker en worden deze door minder fabrieken commercieel gebruikt.
Bij certificering krijgen kopers zekerheid, en standaarden zoals GRS zijn gebaseerd op Chain of Custody-documenten in plaats van op een enkel testresultaat. Deze walkthrough van nylonafval omzetten in milieuvriendelijke vezels volgt de stappen gedetailleerd.
 SD DTY (D/F) Gerecycled polyestergaren met hoge sterkte SUZHOU JUNHUI TEXTIEL CO.,LTD Bekijk Product →
Wat u moet verifiëren voordat u koopt
Vezelspecificaties zijn alleen nuttig als ze cijfers bevatten waar je veel tegen kunt afwijzen. Vraag het volgende op elk analysecertificaat en bewaar bewaarmonsters van elke zending.
- Denier en filamenttelling, met de aangegeven tolerantie; Plus of min twee tot drie procent is gebruikelijk, en een consistent tekort verandert stilletjes het gewicht en de kosten van de stof.
- Vastheid en rek bij breuk, waarbij de testmethode bijvoorbeeld ASTM D2256 of ISO 2062 wordt genoemd.
- Krimp door hete lucht bij een gedefinieerde temperatuur, omdat krimp boven verwachting breedteverlies veroorzaakt na warmteharding.
- Olie-opname, omdat te veel of te weinig afwerking de loop van het garen op brei- en textuurmachines verandert.
- Glanzend niveau - helder, half dof of dof - omdat het titaniumdioxidegehalte zowel de glans als de kleurstof verandert.
- Vochtgehalte en verpakking, omdat nylon water absorbeert bij vochtig transport en zwaarder en kleveriger kan aankomen dan het heeft achtergelaten.
- Kleurconsistentie van partij tot partij, vooral voor geverfde of in de massa geverfde programma's.
De meeste claims falen op kleine aantallen in plaats van op dramatische aantallen: een denier die een paar procent lichter is, een boven verwachting krimpende hoeveelheid die de breedte van de stof in beslag neemt, of vocht dat tijdens het transport wordt opgepikt. Door tussen leveranciers te wisselen zonder deze cijfers op papier te vergelijken, komen deze kosten onaangekondigd tot stand.
 Lichtgewicht waterdichte nylon stof voor het maken van buitenuitrusting SUZHOU JUNHUI TEXTIEL CO.,LTD Bekijk Product →
Niets van dit alles is exotische chemie. Nylonvezel wordt gemaakt door een reeks gewone industriële stappen heel strak vast te houden: droog de chips, smelt ze, filter ze, duw ze door gaten, koel ze gelijkmatig af, rek ze uit en plaats ze.
Als u een nylonprogramma afweegt tegen polyester, of nieuwe en gerecyclede routes vergelijkt, is ons team op Suzhou Junhui-textiel kan de specificatie afstemmen op het eindgebruik, van chips en POY-, FDY- en DTY-garens tot gebreide en geweven stoffen.
Populaire producten
-
Premium kationische interlock stretch comfortstof
-
Vochtafvoerende nylon geweven stof
-
Dubbelzijdige elastische jacquardstof
-
Heidegrijs Dubbelzijdige kationische jerseystof
-
Antistatische kationische gebreide ribstof
-
Zeer rekbare kationische jerseystof
-
Hoge kwaliteit kationische DTY spandex tweezijdige borstel Dralon gebreide stof voor thermisch ondergoed
-
Duurzame anti-pilling gebreide stof voor huishoudtextiel
-
Wasbestendige kationische elastische gebreide stof voor de kledingindustrie
-
Ademende dubbelzijdige elastische composietstof
-
- WhatsApp:
- 0086-13962559622
-
- skypen:
- skype.alicehenghong
-
- Wechatten:
COPYRIGHT © 2016 Suzhou Junhui Textielco., Ltd.